

Tiêu chuẩn đo độ bóng bề mặt: ISO 2813, ASTM D523
Tiêu chuẩn đo độ bóng bề mặt: Quy định, góc đo và cách lựa chọn thiết bị
Tiêu chuẩn đo độ bóng bề mặt là cơ sở quan trọng giúp doanh nghiệp đánh giá mức độ phản xạ ánh sáng của vật liệu, kiểm soát chất lượng sản phẩm và đảm bảo tính đồng nhất giữa các lô sản xuất. Trong các ngành sơn phủ, nhựa, kim loại, ô tô, nội thất và vật liệu xây dựng, việc đo độ bóng bằng thiết bị chuyên dụng giúp hạn chế sai lệch do đánh giá bằng mắt thường.
Vậy đo độ bóng bề mặt theo tiêu chuẩn nào? Các góc đo 20°, 60° và 85° có ý nghĩa gì? Bài viết dưới đây sẽ giúp bạn hiểu rõ các tiêu chuẩn phổ biến và cách lựa chọn máy đo độ bóng phù hợp với nhu cầu kiểm tra thực tế.
1. Tiêu chuẩn đo độ bóng bề mặt là gì?
Tiêu chuẩn đo độ bóng bề mặt quy định phương pháp xác định khả năng phản xạ ánh sáng của bề mặt vật liệu trong những điều kiện đo nhất định. Các yếu tố quan trọng bao gồm góc chiếu sáng, góc thu ánh sáng phản xạ, hình học đo, hiệu chuẩn thiết bị và cách biểu thị kết quả.
Độ bóng thường được đo bằng máy đo độ bóng (Gloss Meter). Thiết bị chiếu một chùm sáng lên bề mặt mẫu và đo cường độ ánh sáng phản xạ theo góc quy định. Kết quả thường được thể hiện bằng đơn vị GU (Gloss Units).
Giá trị GU càng cao thường cho thấy bề mặt phản xạ ánh sáng định hướng càng mạnh. Tuy nhiên, độ bóng không phải là độ nhám, độ mịn hay độ phản xạ tổng thể của vật liệu. Hai bề mặt có cùng độ bóng vẫn có thể khác nhau về kết cấu và chất lượng hoàn thiện.
2. Các tiêu chuẩn đo độ bóng bề mặt phổ biến
Trong công nghiệp, một số tiêu chuẩn được sử dụng phổ biến để đánh giá độ bóng của sơn, lớp phủ và các vật liệu phi kim loại.
2.1. Tiêu chuẩn ISO 2813
ISO 2813 quy định phương pháp xác định độ bóng gương của màng sơn và vecni không chứa kim loại bằng cách đo độ phản xạ tại các góc hình học quy định.
Ba góc đo thường gặp gồm:
- 20°: Phù hợp để đánh giá các bề mặt có độ bóng cao, giúp phân biệt rõ hơn những mẫu có độ bóng lớn.
- 60°: Góc đo tiêu chuẩn được sử dụng rộng rãi để đánh giá độ bóng của nhiều loại lớp phủ.
- 85°: Thường dùng cho bề mặt có độ bóng thấp, giúp tăng khả năng phân biệt giữa các mẫu mờ.
ISO 2813 là tiêu chuẩn quan trọng trong kiểm tra chất lượng sơn công nghiệp, sơn ô tô, sơn gỗ và các sản phẩm phủ bề mặt.
2.2. Tiêu chuẩn ASTM D523
ASTM D523 quy định phương pháp đo độ bóng gương của bề mặt bằng thiết bị đo độ bóng. Tiêu chuẩn này được sử dụng trong nhiều lĩnh vực sản xuất và kiểm soát chất lượng lớp phủ.
Các góc đo thường được áp dụng là 20°, 60° và 85°. Việc lựa chọn góc phụ thuộc vào mức độ bóng của mẫu và mục tiêu đánh giá.
ASTM D523 đặc biệt hữu ích khi doanh nghiệp cần xây dựng quy trình kiểm tra độ bóng thống nhất giữa các ca sản xuất, nhà máy hoặc nhà cung cấp.
2.3. Tiêu chuẩn ISO 7668
ISO 7668 đề cập đến việc đo độ bóng gương và độ phản xạ của bề mặt nhôm anot hóa cùng một số bề mặt nhôm có liên quan.
Tiêu chuẩn này phù hợp với những ứng dụng cần đánh giá ngoại quan và chất lượng hoàn thiện bề mặt nhôm trong ngành cơ khí, xây dựng và sản xuất linh kiện.
Do đặc điểm phản xạ của kim loại khác với lớp sơn thông thường, doanh nghiệp cần kiểm tra phạm vi áp dụng của tiêu chuẩn trước khi lựa chọn phương pháp đo.
2.4. Lựa chọn tiêu chuẩn phù hợp
| Tiêu chuẩn | Phạm vi ứng dụng chính |
|---|---|
| ISO 2813 | Đo độ bóng gương của màng sơn và vecni |
| ASTM D523 | Đo độ bóng gương của bề mặt theo phương pháp quy định |
| ISO 7668 | Đo độ bóng và phản xạ của nhôm anot hóa và các bề mặt nhôm liên quan |
Lưu ý: Không nên mặc định mọi tiêu chuẩn đều áp dụng cho tất cả vật liệu. Đối với nhựa, kim loại, giấy, gốm hoặc lớp phủ đặc biệt, cần xác định tiêu chuẩn chuyên ngành và phương pháp đo phù hợp.
3. Ý nghĩa của các góc đo độ bóng 20°, 60° và 85°
Việc lựa chọn đúng góc đo giúp kết quả phản ánh rõ hơn sự khác biệt về độ bóng của vật liệu.
Góc đo 20° – Đánh giá bề mặt có độ bóng cao
Góc 20° thường được sử dụng cho các bề mặt có độ bóng cao như sơn bóng, lớp phủ ô tô, bề mặt đánh bóng và một số sản phẩm nhựa cao cấp.
Ở nhóm vật liệu này, phép đo 20° giúp phân biệt những mẫu có kết quả tương đối gần nhau khi đo ở góc 60°.
Góc đo 60° – Góc đo phổ biến trong công nghiệp
Góc 60° được sử dụng rộng rãi để đo độ bóng của sơn, nhựa, đồ nội thất, vật liệu phủ và nhiều sản phẩm công nghiệp khác.
Đây thường là góc đo phù hợp để bắt đầu kiểm tra khi chưa xác định rõ độ bóng của mẫu. Sau đó, có thể bổ sung góc 20° hoặc 85° nếu cần phân biệt tốt hơn các mẫu có độ bóng rất cao hoặc rất thấp.
Góc đo 85° – Đánh giá bề mặt mờ
Góc 85° thường được dùng để đánh giá các bề mặt có độ bóng thấp, chẳng hạn như sơn mờ, lớp phủ ít bóng và một số vật liệu hoàn thiện nội thất.
Góc đo này giúp cải thiện khả năng phân biệt các mẫu có độ bóng thấp, hỗ trợ doanh nghiệp kiểm soát độ đồng đều của lớp phủ.
Lưu ý: Không nên so sánh trực tiếp kết quả GU giữa các góc đo khác nhau như thể chúng là cùng một thang đo. Khi nghiệm thu, cần thống nhất góc đo, tiêu chuẩn áp dụng và điều kiện đo.
4. Quy trình đo độ bóng bề mặt theo tiêu chuẩn
Để đảm bảo kết quả có độ tin cậy và khả năng lặp lại, doanh nghiệp nên thực hiện theo quy trình kiểm tra thống nhất.
Bước 1: Xác định tiêu chuẩn áp dụng
Xác định loại vật liệu, yêu cầu kỹ thuật và tiêu chuẩn đo được quy định trong bản vẽ, hợp đồng hoặc quy trình kiểm soát chất lượng.
Bước 2: Chuẩn bị mẫu đo
Làm sạch bụi bẩn, dầu mỡ và các tạp chất có thể ảnh hưởng đến kết quả. Mẫu cần khô, ổn định và có diện tích đủ để đặt đầu đo.
Bước 3: Kiểm tra và hiệu chuẩn máy
Sử dụng tấm chuẩn đi kèm hoặc chuẩn được nhà sản xuất chỉ định để kiểm tra thiết bị trước khi đo. Thực hiện hiệu chuẩn theo hướng dẫn của máy và điều kiện sử dụng.
Bước 4: Chọn góc đo phù hợp
Lựa chọn góc 20°, 60° hoặc 85° theo tiêu chuẩn và đặc tính bề mặt. Nếu cần so sánh sản phẩm giữa các lô, phải sử dụng cùng một góc đo.
Bước 5: Tiến hành đo
Đặt máy ổn định trên bề mặt, bảo đảm cửa đo tiếp xúc đúng vị trí và không bị ánh sáng bên ngoài ảnh hưởng đáng kể. Đo tại nhiều điểm đại diện nếu bề mặt không đồng nhất.
Bước 6: Ghi nhận và đánh giá kết quả
Ghi lại giá trị GU, góc đo, mã mẫu, thời điểm đo và điều kiện kiểm tra cần thiết. So sánh kết quả với giới hạn kỹ thuật hoặc mẫu chuẩn đã được phê duyệt.
Đối với các phép đo phục vụ nghiệm thu, cần xác định trước số điểm đo, cách tính giá trị trung bình và giới hạn sai lệch theo quy trình kiểm soát chất lượng của doanh nghiệp.
5. Cách lựa chọn máy đo độ bóng bề mặt
Khi lựa chọn máy đo độ bóng, doanh nghiệp nên cân nhắc các tiêu chí sau:
- Góc đo: Chọn thiết bị có góc 60° nếu nhu cầu chủ yếu là kiểm tra độ bóng thông dụng; cân nhắc máy đa góc 20°/60°/85° nếu cần kiểm tra nhiều nhóm vật liệu.
- Dải đo: Bảo đảm thiết bị đáp ứng khoảng độ bóng của mẫu cần kiểm tra.
- Độ phân giải và độ lặp lại: Phù hợp với mức sai lệch cho phép trong quy trình kiểm soát chất lượng.
- Hiệu chuẩn: Ưu tiên thiết bị có chuẩn hiệu chuẩn rõ ràng và quy trình kiểm tra thuận tiện.
- Kích thước vùng đo: Phù hợp với chi tiết nhỏ, bề mặt cong hoặc mẫu có diện tích hạn chế.
- Lưu trữ dữ liệu: Cân nhắc khả năng lưu kết quả, kết nối máy tính và xuất báo cáo khi cần truy xuất lịch sử kiểm tra.
Nếu doanh nghiệp cần kiểm tra nhiều loại vật liệu, máy đo độ bóng đa góc có thể mang lại tính linh hoạt cao hơn. Tuy nhiên, thiết bị phải đáp ứng đúng phương pháp và tiêu chuẩn được yêu cầu.
6. Ứng dụng của tiêu chuẩn đo độ bóng trong sản xuất
Tiêu chuẩn đo độ bóng bề mặt được ứng dụng trong nhiều ngành công nghiệp:
- Ngành sơn và lớp phủ: Kiểm tra độ bóng của sơn tĩnh điện, sơn công nghiệp, sơn gỗ và sơn ô tô.
- Ngành nhựa: Đánh giá ngoại quan của vỏ thiết bị, linh kiện và sản phẩm nhựa thành phẩm.
- Ngành kim loại: Kiểm tra độ bóng của các chi tiết được đánh bóng, mạ hoặc xử lý bề mặt theo phương pháp phù hợp.
- Ngành nội thất: Kiểm soát độ bóng của gỗ phủ sơn, tấm trang trí và vật liệu hoàn thiện.
- Ngành vật liệu xây dựng: Đánh giá độ bóng của gạch, tấm phủ và các sản phẩm hoàn thiện bề mặt khi có phương pháp đo thích hợp.
Việc đo độ bóng định kỳ giúp phát hiện sai lệch trong quá trình sản xuất, giảm tỷ lệ sản phẩm không đạt và nâng cao tính đồng nhất giữa các lô hàng.
7. Máy đo độ bóng KSJ MG6-SM có phù hợp cho kiểm tra công nghiệp không?
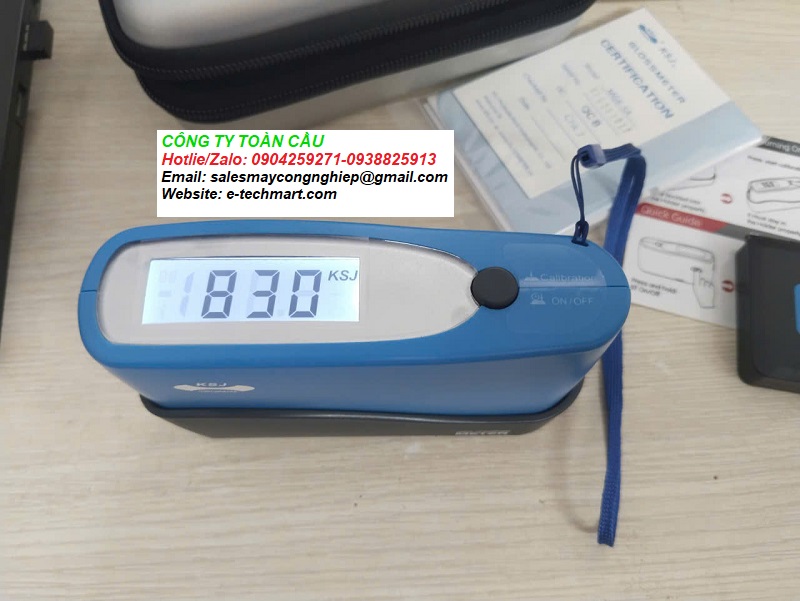
Đối với doanh nghiệp cần kiểm tra độ bóng của lớp phủ và bề mặt sản phẩm, có thể tham khảo máy đo độ bóng KSJ MG6-SM để đánh giá mức độ phù hợp với nhu cầu thực tế.
Khi lựa chọn thiết bị đo độ bóng bề mặt, cần kiểm tra tài liệu kỹ thuật chính hãng về góc đo, dải đo, độ phân giải, độ lặp lại và tiêu chuẩn tương thích. Không nên kết luận thiết bị đáp ứng ISO 2813 hoặc ASTM D523 chỉ dựa trên tên sản phẩm hay khả năng hiển thị kết quả GU.
Để lựa chọn chính xác, doanh nghiệp nên xác định loại vật liệu cần đo, mức độ bóng dự kiến và tiêu chuẩn nghiệm thu đang áp dụng.
Kết luận
Các tiêu chuẩn đo độ bóng bề mặt như ISO 2813, ASTM D523 và ISO 7668 đóng vai trò quan trọng trong việc đánh giá chất lượng hoàn thiện vật liệu. Trong đó, góc 20° thường phù hợp với bề mặt bóng cao, góc 60° được sử dụng rộng rãi và góc 85° thường dành cho bề mặt ít bóng.
Để đạt kết quả đáng tin cậy, doanh nghiệp cần lựa chọn đúng tiêu chuẩn, hiệu chuẩn thiết bị, thống nhất góc đo và xây dựng quy trình kiểm tra rõ ràng. Nếu cần đầu tư máy đo độ bóng, hãy ưu tiên thiết bị đáp ứng yêu cầu kỹ thuật và có tài liệu chứng minh khả năng phù hợp với phương pháp đo đang sử dụng.
 Máy đo độ ẩm
 Thiết bị đo chuyên dụng
 Thiết bị đo cơ khí
 Thiết bị đo kiểm tra điện
 Thiết bị đo môi trường
 Thiết bị hàn điện tử
 Thiết bị phòng lab
 Thiết bị tổng hợp
 Thiết bị truyền động
 Thiết bị viễn thông
 Băng tải công nghiệp
 Cân điện tử
 Hàng đã qua sử dụng